

Gasfreisetzung
Beim Entwerfen von Formen liegt der Schlüssel zur Reduzierung von Problemen (Anbrennen, schlechte Füllung, schlechte Formtrennung, sichtbare Schweißnähte usw.) darin, wie das Gas effektiv entlüftet wird.
An den Fließenden des Harzes (Schweißnähte, Vorsprünge, Rippen, Trennfugen) müssen grundsätzlich Gasentlüftungsöffnungen vorgesehen werden.
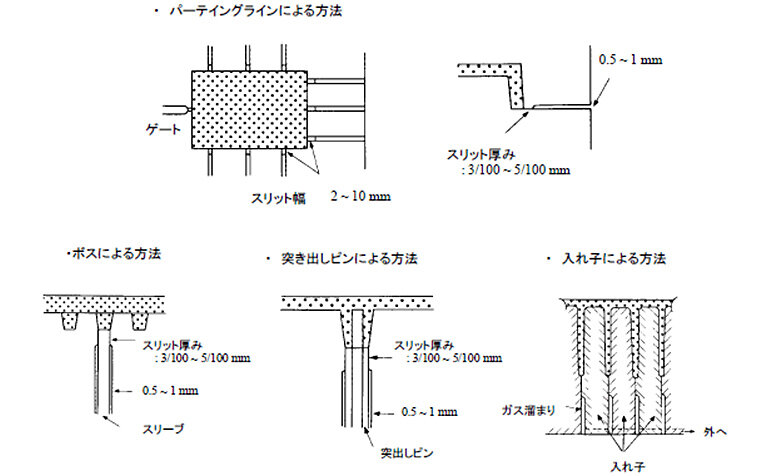
Die Entgasungsmethode besteht darin, einen Schlitz zu verwenden, durch den nur das flüchtige Gas strömt, ohne dass Harz einfließt (die Tiefe variiert je nach Abstand vom Anguss, die ungefähre Tiefe beträgt jedoch 3/100 mm für Bereiche in der Nähe des Angusses und 5/100 mm). für weit entfernte Gebiete). Es ist üblich, eine große Anzahl davon zu haben
Der Steg sollte 5 bis 10 mm groß sein und die Tiefe sollte etwa 0,5 bis 1 mm zur Außenseite der Form betragen. (Breite beträgt 5–10 mm)
bitte beachten Sie
Wir garantieren nicht die Qualität oder Sicherheit Ihrer Produkte durch die Verwendung unserer Materialien oder der von uns vorgeschlagenen Informationen.
Es liegt in Ihrer Verantwortung, die Eignung Ihres Produkts zu bestimmen. Bitte beachten Sie unbedingt die Gesetze und Vorschriften sowie die gewerblichen Schutzrechte.

